100吨啤酒厂设备糖化系统生产精酿啤酒时如何防止啤酒之中的双乙酰含量过高。对于啤酒生产厂家而言,防止啤酒之中的双乙酰含量过高是非常重要的,可以有效防止饮用者产生上头感,就此济南中酿机械设备有限公司的小编就为您具体介绍一下如何防止啤酒之中的双乙酰含量过高。
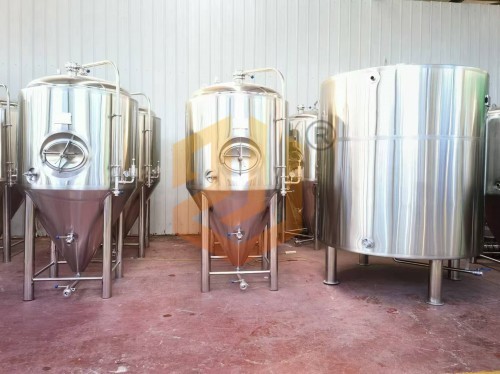
100吨啤酒厂设备糖化系统生产精酿啤酒时如何防止啤酒之中的双乙酰含量过高100吨糖化系统属于超大型规模化精酿工厂的核心量产设备,单批次麦汁处理量大、生产链路长、罐体容积与高径比大,双乙酰含量过高是量产过程中高发的风味缺陷问题。双乙酰又称丁二酮,阈值极低,淡色拉格啤酒中阈值仅为0.1mg/L左右,超标后啤酒会出现明显的奶油味、馊饭味、酸馊味,严重破坏酒体清爽感与风味纯净度,直接影响产品品质与市场口碑。双乙酰并非单一环节产生,其前体 α- 乙酰乳酸由酵母代谢生成,经非酶脱羧形成双乙酰,再由酵母细胞内的还原酶还原为丁二醇,含量超标本质是生成速率大于还原速率,或是杂菌外源生成。针对100吨级超大型罐体的温度分层明显、酵母沉降快、物料均匀性差、工艺调整容错率低等专属特点,需要建立从原料营养、酵母管理、发酵管控、还原强化到设备适配的全流程防控体系,用参数化工艺替代经验判断,稳定控制双乙酰含量在风味阈值以内,兼顾量产效率与品质稳定性。
一、双乙酰的生成机理与100吨量产线专属风险1. 双乙酰的生成与还原逻辑双乙酰的代谢路径分为三个阶段:第一是生成阶段,酵母增殖过程中合成缬氨酸、亮氨酸时,会产生中间产物 α- 乙酰乳酸,该物质透过细胞壁进入麦汁后,经非酶脱羧反应生成双乙酰;第二是还原阶段,发酵后期酵母分泌的双乙酰还原酶,会将双乙酰逐步还原为乙偶姻,最终还原为2,3- 丁二醇,风味阈值大幅升高,对酒体无不良影响;第三是外源生成阶段,乳酸菌、片球菌等杂菌污染后,也会代谢产生大量双乙酰,且不受酵母还原过程控制,往往伴随酸败同时出现。正常工艺下双乙酰会在发酵中期达到峰值,之后逐步下降,若峰值过高、还原速率过慢或是外源污染,就会出现成品超标。2.100吨级设备的专属超标风险超大型量产罐体相比中小型设备,存在四大天然短板,大幅提升双乙酰管控难度:一是温度分层明显,100吨罐高径比通常达1:3以上,上下自然温差可达2℃以上,底部区域温度偏低,酵母还原酶活性下降,双乙酰还原滞后,形成局部超标;二是物料均匀性差,麦汁、酵母、氧气在大体积内容易出现分布不均,局部氮源不足、酵母浓度低、缺氧,都会导致双乙酰生成量增加、还原减慢;三是酵母沉降过快,大容量罐体中酵母受重力影响更易沉降至锥底,还原期悬浮酵母浓度不足,还原酶供给中断,导致双乙酰残留;四是风险放大效应,单批次产量大,一旦工艺偏差或污染,双乙酰超标的影响范围与经济损失远高于中小型生产线,对工艺稳定性要求更高。
二、原料与糖化端前置调控,从源头减少前体生成1. 麦芽选型与营养均衡配比优先选择蛋白质含量适中、糖化力强、蛋白分解好的优质大麦芽,总蛋白质含量控制在9%-11%区间,保证麦汁中 α- 氨基氮含量稳定在150-200mg/L,锌离子含量维持在0.1-0.2mg/L。α- 氨基氮是酵母合成氨基酸的关键营养,不足时酵母会通过自身合成途径补充,大幅增加 α- 乙酰乳酸的生成量,直接推高双乙酰峰值;过高则会导致酵母过度增殖,代谢副产物增多。100吨批次投料量大,原料需提前均化处理,不同批次麦芽按比例混合后投料,避免局部营养偏差。大米、玉米淀粉等辅料占比控制在30%以内,合理调整麦汁碳氮比,既降低生产成本,又避免氮源失衡。2. 糖化工艺优化蛋白分解效率蛋白休止阶段精准控温在50℃-52℃,维持30-40分钟,促进内肽酶与外肽酶充分作用,生成充足的可同化小分子氮源,从营养层面减少酵母合成 α- 乙酰乳酸的需求。100吨麦汁体积大,蛋白休止阶段采用低速间歇搅拌,保证上下温度均匀、酶解程度一致,避免上层麦汁蛋白分解不足。麦汁 pH 值稳定控制在5.2-5.4,此区间蛋白酶活性最高,同时适配酵母代谢最优酸碱环境。主糖化温度控制在63℃-65℃,避免高温过度糖化导致可发酵糖占比过高,酵母代谢过于旺盛,双乙酰前体生成量同步上升。3. 麦汁煮沸与澄清的前体去除麦汁煮沸强度稳定在8%-10%,单批次煮沸时长60-75分钟,充分挥发二甲基硫等不良前体物质,同时使麦汁中大分子蛋白变性凝聚,减少后续发酵过程中的营养波动。苦型酒花在煮沸初期添加,既能促进蛋白凝聚,又能抑制杂菌繁殖,避免杂菌源双乙酰生成。煮沸结束后进入回旋沉淀槽,维持回旋15-20分钟后静置10-15分钟,充分去除热凝固物与酒花糟,避免固形物带入发酵罐干扰酵母代谢。100吨批次回旋沉淀需控制流速,保证固形物沉降彻底,麦汁澄清度达标后才可进入冷却工序。
三、酵母标准化管理,从代谢端控制生成速率1. 高还原能力菌株筛选与质控优先选择双乙酰还原能力强、絮凝性适中、专为大型量产罐培育的酿酒酵母菌株,从菌种层面降低双乙酰峰值、加快还原速率。酵母使用代数严格控制在3-4代以内,代数过高的酵母细胞活性下降,还原酶分泌量减少,双乙酰还原能力明显减弱,同时细胞死亡率上升,自溶后会释放更多代谢副产物。每批次酵母接种前进行镜检与活性检测,细胞死亡率超过5%、杂菌超标、还原活性不达标的酵母泥坚决弃用。酵母回收采用等压温和操作,避免压力骤升骤降损伤细胞结构,影响后续代谢活性。2. 定量接种与全域均匀分散酵母接种量控制在0.6‰-0.8‰,保证酵母快速起酵,24小时内形成优势种群,缩短延滞期,减少双乙酰生成的时间窗口。100吨发酵罐采用顶部、中部、底部多点接种方式,接种同时启动罐侧循环系统,循环15-20分钟,带动整罐麦汁流动,保证酵母在上下层均匀分布,避免局部酵母浓度过低、增殖缓慢,导致双乙酰生成期延长。酵母活化过程严格控温,活化后温度与麦汁温差不超过2℃,避免渗透压冲击与温度冲击损伤酵母细胞,保证接种后快速进入正常代谢状态。3. 酵母回收与复壮的规范管理回收酵母在主发酵结束、降温至5℃左右时进行,只回收中层健康酵母泥,舍弃锥底老化酵母与上层杂菌层。回收的酵母泥立即送入1-4℃无菌贮存罐密封储存,储存时间不超过3天,储存期间定期轻轻搅拌,避免局部堆积发热、酵母活性下降。连续使用2-3代后进行一次酵母复壮,通过麦汁传代、筛选培养,恢复酵母活性与双乙酰还原能力。建立酵母质量台账,每批次记录代数、活性、还原能力,保证菌种状态稳定。
四、发酵过程精准管控,平衡生成与还原速率1. 阶梯式温度曲线调控采用 “低温主发酵 + 升温还原” 的阶梯温度曲线,从代谢层面控制双乙酰生成与还原的平衡。拉格啤酒主发酵温度控制在10℃-12℃,低温下酵母增殖平缓,代谢副产物少,双乙酰生成峰值低。当外观糖度降至终点前2-3°P、双乙酰达到峰值后,逐步升温至12℃-14℃进入双乙酰还原期,温度每升高1℃,还原酶活性可提升15%-20%,大幅缩短还原时间。100吨罐体配备上下三层测温探头,控制整罐上下温差≤0.5℃,避免底部低温区还原滞后,导致整体双乙酰残留超标。严禁超温发酵,温度超过15℃会导致双乙酰生成量成倍上升。2. 精准通风与罐压控制发酵初期通风供氧,促进酵母增殖,通风量按每立方米麦汁每小时8-10升标准执行,通风时间12-24小时,当酵母数达到每毫升1500-2000万时停止通风。100吨罐采用底部环形微孔布气装置,气泡细小均匀,上升过程中与麦汁充分接触,避免局部缺氧导致酵母代谢异常、双乙酰生成增加。停止通风后密闭发酵,罐压稳定维持在0.08-0.12MPa,稳定的二氧化碳分压可抑制酵母过度增殖,减少双乙酰前体生成,同时减少麦汁中溶氧,避免氧化与杂菌繁殖。3. 降糖节奏与发酵进度把控控制降糖速度,每天降糖幅度维持在1.5-2°P,避免降糖过快导致酵母代谢过于旺盛,双乙酰峰值过高;也要避免降糖过慢,发酵周期延长,增加污染与代谢异常风险。每天定时检测外观糖度、酵母数、pH 值,绘制发酵曲线,出现异常波动及时排查原因。主发酵末期降糖至终点糖度后,及时进入还原阶段,避免酵母在无糖环境下饥饿代谢,细胞提前衰老,还原酶活性下降。
五、还原期强化工艺,加速代谢降低残留1. 悬浮酵母浓度维持双乙酰还原依靠酵母细胞内的还原酶,需要保持足够的悬浮酵母浓度,维持在每毫升500-800万区间。100吨罐体中酵母受重力沉降作用明显,还原期易出现上层酵母浓度不足,可采用间歇式二氧化碳反冲工艺,每天从锥底通入二氧化碳反冲1-2次,每次5-10分钟,温和搅起底部沉降的酵母,维持整罐悬浮酵母浓度均匀,避免酵母过早沉降导致还原停滞。反冲气压控制在0.1MPa以内,避免冲击力过大损伤酵母细胞。2. 二氧化碳气提洗涤工艺利用二氧化碳气泡的气提作用,带走麦汁中挥发性的双乙酰分子,是降低双乙酰残留的有效强化工艺。还原中后期,从罐底通入食品级二氧化碳,气量控制在每立方米麦汁每小时2-3升,持续24-48小时,气泡上升过程中吸附双乙酰,随尾气排出罐外。该工艺可降低双乙酰含量20%-30%,适合峰值偏高、还原缓慢的批次。100吨罐配套二氧化碳回收装置,排出的尾气经净化后回收利用,降低生产成本。3. 还原终点精准判定双乙酰峰值一般出现在主发酵第3-4天,之后逐步下降。进入还原期后每12小时取样检测一次双乙酰含量,绘制还原曲线,当双乙酰降至0.1mg/L以下,且连续两次检测稳定无反弹时,判定还原完成,立即启动阶梯降温程序。100吨批次需分别提取上层、中层、锥底三点样品混合后检测,避免局部浓度偏差导致误判。还原完成后及时降温至0℃-2℃冷贮,终止酵母代谢,避免长时间高温导致双乙酰反弹。
六、设备优化与无菌管控,消除外源双乙酰1. 罐体结构与流场优化针对100吨罐体分层问题优化设备结构:高径比调整为1:3-1:3.5,降低液柱高度差;冷却夹套采用三段式独立控温设计,上下中分别调节冷却功率,抵消自然温差;罐内增设中心导流筒,配合侧循环系统,形成有序的上下循环流场,消除温度分层、酵母分层与营养分层。定期校准温度探头、压力传感器与检测仪表,避免计量偏差导致的工艺失控。2. 设备清洁与交叉污染防控每批次生产后执行完整的 CIP 原位清洗流程,彻底去除罐壁、冷却夹套、锥底、管道的酵母残留、麦汁结垢与菌膜,避免残留的杂菌与老化酵母影响下一批次。重点清洗取样阀、排渣阀、通风口、管道弯头等死部位,每月人工拆解检查一次,去除顽固结垢。乳酸菌、片球菌等杂菌污染是外源双乙酰的主要来源,清洗后采用涂抹法检测设备内壁微生物,菌落总数达标后方可投入下批次生产。3. 麦汁冷却与输送无菌管控回旋沉淀后的热麦汁通过板式换热器快速冷却,30-40分钟内从95℃降至酵母接种温度,快速通过40℃-60℃的杂菌适宜繁殖温度带,减少杂菌增殖风险。冷却过程全程密闭,采用无菌水作为冷媒,杜绝冷媒泄漏污染。100吨生产线管路长、阀门多,所有管路采用卫生级不锈钢,焊接处抛光处理,无残留死角,每批次生产后同步 CIP 清洗灭菌,杜绝管路污染导致的批次间交叉染菌。
七、监测预警与应急处置,稳定批次品质1. 全流程监测与预警体系建立覆盖全流程的双乙酰监测预警机制:糖化阶段检测麦汁 α- 氨基氮、锌离子含量,预判代谢基础;发酵阶段每天检测糖度、酵母数、pH 值,同步跟踪双乙酰变化趋势;还原期加密至每12小时检测一次。设定两级预警阈值:双乙酰峰值超过0.3mg/L时启动黄色预警,排查温度、通风、酵母活性,采取强化还原措施;还原期下降速度低于每天0.05mg/L时启动橙色预警,评估污染风险,同步准备应急方案。2. 双乙酰超标的分级应急补救针对不同超标程度采取对应补救措施,最大程度降低损失:轻度超标(0.1-0.15mg/L):升高还原温度1-2℃,延长还原时间24小时,激活还原酶活性,自然降解残留;中度超标(0.15-0.3mg/L):补加0.2‰-0.3‰的高活性新鲜酵母,配合二氧化碳气提洗涤48小时,加速还原与挥发;重度超标(0.3mg/L以上):先排查是否杂菌污染,非污染批次可通过活性炭吸附(添加量0.1‰-0.2‰,低温吸附24小时后过滤)+ 同品种低双乙酰批次勾兑的方式处理,最终控制在标准以内;污染导致的超标酒液坚决报废,避免流入市场。3. 批次追溯与工艺持续迭代建立每批次双乙酰完整数据台账,记录原料批次、麦芽指标、糖化参数、酵母代数、发酵温度曲线、通风量、双乙酰峰值与还原时间,定期分析数据,识别影响双乙酰含量的关键因素,持续优化工艺参数。针对季节变化调整管控策略,夏季高温期适当提高接种量、增加通风量、强化车间降温,避免环境温度影响罐内温度,保证全年双乙酰含量稳定。
总结100吨糖化系统防止啤酒双乙酰含量过高,核心是构建 “前控前体生成、中控代谢速率、后控还原效率、全程防外源污染” 的全闭环管控体系,针对超大型量产罐体的分层效应、沉降效应、批量效应等专属特点,用标准化的参数工艺替代人工经验判断。通过营养前置调控打好代谢基础,通过酵母与温度管控平衡生成速率,通过还原强化工艺加快残留降解,通过设备与无菌管控消除外源增量,既能稳定将双乙酰控制在风味阈值以内,保证啤酒风味纯净清爽,又能适配超大型生产线的量产效率与批次稳定性,满足规模化精酿工厂的高品质生产需求。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。