30吨啤酒厂设备糖化系统生产精酿啤酒时如何进行干投酒花。干投酒花是生产精酿啤酒的关键步骤,今天济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产精酿啤酒时,如何进行酒花干投吧。
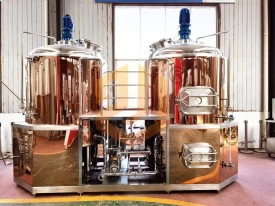
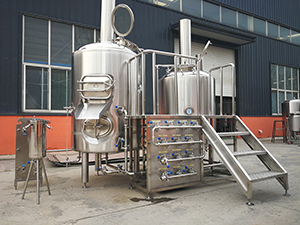
30吨啤酒厂糖化系统生产精酿啤酒的干投酒花工艺,核心是依托大容积发酵罐的温控稳定性与产能优势,通过精准的时机管控、标准化操作流程、全链路隔氧防护,实现酒花香气最大化保留、几乎不增加额外苦度,彻底规避中小设备常见的香气分布不均、氧化变味、堵塞管路等问题,最终产出香气浓郁纯净、批次一致性极高的干投精酿产品。
一、干投核心底层逻辑与30吨系统适配原则
干投酒花和煮沸阶段投加酒花有本质区别,30吨大产能系统不能直接照搬小批量家酿或小酒厂的粗放操作,必须适配大容积罐体的特性设计专属方案:
煮沸投花是在100℃高温下长时间煮沸,让酒花α-酸充分异构化生成苦味物质,97%以上的酒花精油会随蒸汽挥发,核心作用是构建啤酒的基础苦度骨架;而干投全程在8-20℃的低温环境下进行,酒花α-酸几乎不会发生异构化,几乎不增加额外苦度,核心目的是最大化保留酒花中的挥发性精油,为啤酒赋予热带水果、柑橘、松针等鲜活香气,实现“高香低苦”的风味效果。
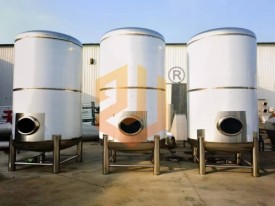
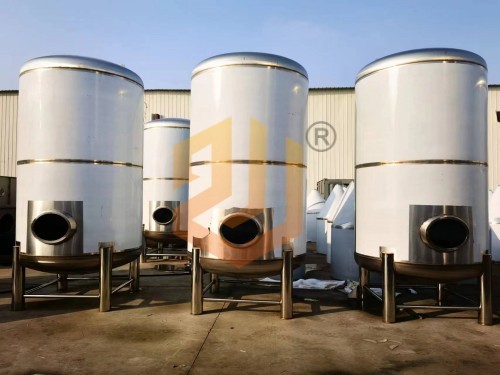
30吨系统通常配套15-18支30吨锥形发酵罐,单罐满罐有效容积约28-30吨,干投操作必须匹配这个大容积体量设计,不能直接套用小罐的粗放比例,否则极易出现罐内上下层酒液香气分布不均、局部萃取过度产生生涩味的问题。
二、干投前的前置准备
1. 酒花选型与用量精准计算
酒花形态选择:30吨系统强烈推荐使用T90颗粒酒花,其低温下香气溶出速度是整花的2-3倍,表面积大,在大罐酒液中分散更均匀;不推荐使用整花,整花会大量浮在酒液表面,30吨大罐中浸泡不均匀,上层酒液香气过浓、下层酒液香气寡淡;绝对禁止直接使用酒花粉,极易堵塞30吨罐的取酒阀、输送管路和后续过滤系统,后续清理维护成本极高。如果必须使用整花,要将整花全部装入孔径2mm的食品级不锈钢网袋中,网袋总重量不超过酒花重量的5%,避免额外杂质析出。
干投用量精准匹配风格:严格按照成品酒体积计算投加量,通用公式为:干投量(kg)=目标香气强度 × 成品量(hL)÷1000。淡香型风格(拉格、皮尔森)投加量控制在8g/hL,单30吨罐总投量24-36kg;浓香型风格(NEIPA、浑浊IPA)投加量12-15g/hL,单罐总投量36-45kg;三倍干投等高浓香型产品可在此基础上乘以3,但必须分2-3次分次投加,绝对不能一次性全部倒入罐中,避免局部萃取过度产生青草生涩味。
酒花存储与预处理:干投用酒花全程在0-4℃的低温冷库中避光密封存储,干投前1小时再从冷库取出拆封,拆封后立即使用,避免长时间暴露在室温空气中氧化,提前生成纸板味等老化风味。
2. 干投时机精准判定
干投时机是30吨大罐干投最容易翻车的核心环节,绝对不能在高泡期干投,高泡期酵母剧烈代谢产生大量CO₂,会把酒花的挥发性香气大量带出罐外,同时酵母受应激生成的高级醇会和酒花油发生反应,生成难以去除的杂味。
推荐的标准干投时机:主发酵完全结束、双乙酰还原完成后,具体判定三个硬指标:发酵度达到目标值的80%以上,外观比重连续24小时不再下降;双乙酰含量降到0.1mg/L以下,彻底消除馊饭味;发酵罐温度从主发酵温度平稳降到干投目标温度。
干投温度严格控制在8-12℃,拉格和艾尔风格通用,依托30吨系统的乙二醇PID温控系统,将全罐温度波动控制在±0.5℃以内。温度超过15℃会大幅加速酒花油氧化,3天就会出现明显的纸板老化味;温度低于5℃则香气溶出速度大幅变慢,浸泡7天还达不到目标香气强度,大幅拉长生产周期。
三、30吨罐标准版干投操作全流程
这套流程完全适配30吨大容积罐体的特性,可实现酒花在全罐酒液中均匀分散,香气萃取效率最大化,同时彻底杜绝氧化风险:
满罐CO₂背压排氧:干投前必须将发酵罐补满酒液,液面到罐顶的空间不超过10cm,用食品级CO₂持续从罐底通入,置换罐顶顶部的所有空气,将罐内顶空氧含量降到0ppm,彻底挤走氧气——氧气是干投酒花香气的第一杀手,是导致干投啤酒风味快速老化的核心原因。
平稳降温到目标温度:主发酵结束后,先升温到12-14℃保温48小时完成双乙酰还原,之后以0.5℃/小时的缓慢速度降温到8-12℃的干投温度,避免温差过大对罐内残留酵母造成冲击,导致酵母异常代谢生成杂味。
酒花悬浮液均匀投加:30吨系统强烈建议配套500L带搅拌的专用不锈钢酒花添加罐,先在添加罐中加入100L左右的8-12℃冷脱氧酒液,将颗粒酒花投入罐中,启动低速搅拌将酒花完全搅匀成均匀悬浮液,之后通过无菌泵将悬浮液泵入发酵罐中,比直接从人孔倒颗粒的方式分散均匀度提升60%以上,彻底避免大罐中局部酒花堆积、萃取不均的问题。投加完成后立即封罐,全程保持罐内0.01-0.02MPa的CO₂正压,杜绝外界空气进入。
静态浸泡+循环均质:投加完成后,保持8-12℃的恒温环境,让酒花在酒液中静态浸泡3-5天,期间每天启动罐底的循环泵,将罐内酒液上下循环10-15分钟,让大罐上下层的酒液香气完全均质,避免30吨大罐出现上层香气浓、下层香气淡的分层问题。
酒花残渣分离:浸泡达到目标时长后,先将罐温降到0-2℃低温静置24小时,让酒花残渣自然沉降到锥底,之后通过锥底排污阀将酒花残渣排出,再通过硅藻土过滤或错流过滤设备,彻底拦截酒花细小微粒,避免后续装瓶装罐后出现沉淀,同时防止酒花残渣长时间浸泡析出过多的单宁,带来生涩后苦。
四、30吨系统专属干投优化与风险防控
分次干投强化香气层次:对于高倍干投的浑浊IPA等产品,采用分两次干投的工艺:第一次在浸泡第0天投入总酒花量的60%,萃取酒花中相对厚重的树脂类香气;第二次在浸泡第2天投入剩余40%的新鲜酒花,最大化保留酒花中最鲜活的热带水果类挥发性精油,最终成品的香气层次比单次干投丰富度提升40%以上,前调果香明亮鲜活,尾段香气持久不散。
全流程隔氧闭环管控:干投操作的所有环节,从酒花添加罐预混、泵入发酵罐、循环均质到后续残渣分离,全程都在CO₂正压保护下进行,将酒液溶解氧含量全程控制在≤0.05mg/L,彻底避免酒花精油氧化,让干投啤酒的风味保鲜期延长30%以上。
风味动态监测:干投浸泡期间每天取样检测酒液的香气强度、溶解氧和总多酚含量,当香气达到目标峰值时立刻终止浸泡,进入残渣分离工序,避免浸泡时间过长,酒花中的单宁、草酮等物质大量析出,带来青草味、植物生涩味,破坏酒体的顺滑口感。
通过这套完全适配30吨糖化系统产能特性的干投工艺,最终成品精酿啤酒的酒花香气保留率比传统粗放干投提升50%以上,几乎不增加额外IBU苦度,批次间香气偏差控制在5%以内,彻底解决了大容积罐体干投常见的香气不均、易氧化、易堵管路的痛点,实现高品质干投精酿的规模化稳定生产。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。