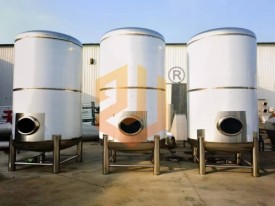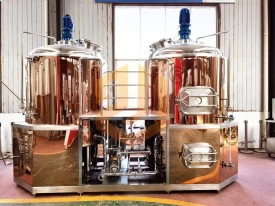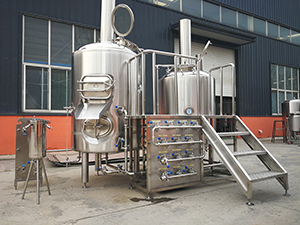
5吨啤酒厂设备糖化系统生产精酿啤酒时如何优化啤酒的糖化流程。对于啤酒生产厂家而言,优化啤酒的糖化流程是非常重要的,今天济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产精酿啤酒时,如何优化啤酒的糖化流程吧。
5吨啤酒厂糖化系统优化精酿啤酒糖化流程,可通过原料精细化处理、多段温控酶解、高效过滤洗糟、科学煮沸管控、设备适配升级及全流程标准化管控六大维度系统性落地,兼顾中小产能灵活性的同时,实现麦汁品质稳定、原料利用率提升与风味精准可控。
一、原料预处理环节优化
精准粉碎管控:采用对辊式麦芽粉碎机,将辊距调节至0.2-0.5mm,粗细粉比例控制在1:2.5,实现“破而不碎”,完整保留麦皮作为天然过滤层,同时让胚乳充分暴露,大幅提升酶解效率。针对不同麦芽差异化调整参数:皮尔森麦芽辊间距设为0.8-1.2mm,小麦麦芽调整至0.5-0.8mm,避免醪液黏度过高(目标黏度≤1.5Pa·s)。
湿式粉碎脱氧保护:使用溶解氧<0.1mg/L的脱氧水浸润麦芽,从粉碎源头减少氧气接触,抑制氧化酶活化,避免生成己醛等老化异味物质。所有麦芽做到现粉碎现用,严禁麦浆隔夜存放,防止风味前体物质提前降解。
辅料分段糊化处理:大米、玉米等淀粉类辅料采用50℃→70℃→95℃的阶梯式糊化工艺,确保淀粉充分凝胶化,糊化全程使用脱氧水,并通入CO₂或氮气形成气相保护层,最终将辅料淀粉利用率提升至98%,较传统工艺提高6个百分点。
二、糖化酶解环节精准温控优化
多段阶梯式温控程序:采用四段式梯度升温工艺,全程升温速率控制在1.0℃/min,每段温差不超过2℃,精准激活不同酶系的活性:37℃低温浸渍段保温20分钟,充分激活β-葡聚糖酶,分解麦芽中的β-葡聚糖,避免后续醪液黏度过高导致过滤困难;45-55℃蛋白质休止段保温30-60分钟,分解大分子蛋白质为中分子氮和游离氨基酸,既为酵母提供充足营养,又大幅提升成品啤酒的泡沫持久性与稳定性;62-70℃糖化休止段根据目标啤酒风格灵活调整温度,酿造淡色艾尔时控制在62-64℃,强化β-淀粉酶活性,生成大量麦芽糖提升发酵度,酿造醇厚世涛时调整至67-70℃,保留适量糊精增强酒体饱满度,保温时长60-90分钟,确保淀粉完全分解;75-78℃糖化终止段保温10分钟,彻底钝化酶活,固定麦汁糖谱,避免后续反应导致糖度波动。
pH动态精准调控:在不同糖化阶段精准调整醪液pH值:37℃蛋白休止期加乳酸将pH调至5.2-5.4,最大化激活β-葡聚糖酶活性;62℃糖化阶段pH维持在5.4-5.6,平衡α-淀粉酶与β-淀粉酶的协同作用;72℃终了阶段pH调整至5.6-5.8,定向调控可发酵糖与糊精的比例。通过PLC系统实时在线监测pH,偏差超过±0.1时自动触发酸碱补加装置,确保酶活性始终处于最优区间。
PID智能温控闭环控制:为糖化系统搭载PID智能温控算法与高精度温度传感器,将糖化全程温度波动严格控制在±0.5℃以内,最终实现不同批次麦汁的糖谱偏差≤2%,彻底解决中小产能精酿厂常见的批次风味波动问题。
三、麦汁过滤与洗糟工艺优化
高效过滤系统升级:过滤槽配备异型耕刀与液压升降系统,耕刀下探深度与旋转速度精准匹配,全程疏松麦糟层避免板结;搭配负压抽滤技术,将过滤速度提升至250L/(m²·h),麦汁浊度控制在≤1NTU,过滤总时长稳定在60-90分钟,过滤损失≤5%。将过滤槽筛板孔径调整为0.8-1.0mm(较常规1.2-1.5mm更小),大幅提升过滤精度,彻底拦截麦皮碎屑与苦涩物质进入麦汁。
阶梯式精准洗糟工艺:严格控制洗糟水温在78-80℃,分3次梯度洗糟,每次洗糟用水量不超过前序过滤麦汁量的50%,总洗糟水量不超过麦芽投料量的2.5倍。该工艺可最大化提取麦糟中残留的可溶性浸出物,将麦汁收得率提升5%-8%,5吨设备单批次可多回收约200L合格麦汁,直接降低原料成本,同时避免过度洗糟导致的多酚、硅酸盐等有害物质溶出,防止啤酒口味单薄、非生物稳定性下降。
四、麦汁煮沸与回旋沉淀环节优化
分段煮沸强度管控:总煮沸时长控制在60-90分钟,全程煮沸蒸发率稳定在8%-12%,分阶段调整沸腾强度:煮沸初期0-15分钟采用弱沸腾,促进热凝固物逐步凝聚;中期15-60分钟切换为强沸腾,充分析出不良挥发性风味物质(如DMS二甲基硫);后期60-90分钟转回弱沸腾,最大程度保留麦汁中的鲜活香气物质,避免过度煮沸导致的麦汁色泽加深、香气损耗。有条件的生产线可采用低压煮沸技术,将煮沸温度控制在92-95℃,进一步减少挥发性风味物质的损失,保留更多麦芽原有的新鲜香气。
分阶段酒花精准投放:根据啤酒风格在煮沸不同节点差异化投加酒花:煮沸第5分钟加入苦型酒花(如萨兹、马格努门),让α-酸充分热异构化,平稳积累苦味值;煮沸结束前10-30分钟加入香型酒花(如西楚、卡斯卡特),保留酒花中的挥发性芳香油,赋予啤酒丰富的花果香气;煮沸最后5分钟可根据风格需求添加少量特种酒花,进一步强化风味层次感,避免一次性投加导致的香气大量挥发。
五、设备适配升级与细节优化
材质与结构优化:糖化锅、过滤槽、煮沸锅内壁采用316L不锈钢,减少铁、铜等变价金属溶出,将麦汁铁离子含量控制在0.05mg/L以下,有效抑制氧化反应。麦汁输送管道采用内抛光处理(表面粗糙度Ra<0.8μm),减少麦汁挂壁和残留;管道连接处使用快速接头,避免死角藏污纳垢。
惰性气体全流程保护:在糖化锅、过滤槽、煮沸锅顶部持续通入CO₂(流量0.8L/min),形成正压环境阻止氧气溶入。麦浆输送管道加装氮气保护装置,泵体密封升级为机械密封型,减少泵送过程中氧气吸入量(目标溶氧量≤0.05mg/L),使麦汁中多酚物质损失率降低40%,大幅延缓啤酒老化速度。
变频搅拌节奏管控:5吨设备的变频搅拌桨可设定不同阶段的转速,蛋白质休止阶段保持30rpm以内的低速搅拌,让酶和底物充分接触;糖化阶段进一步降低搅拌频次,避免过度搅打溶出多酚导致氧化发苦,同时减少醪液中氧气的混入。
六、全流程标准化管控
构建SOP操作体系:明确各阶段温度波动范围(如45℃蛋白休止期温度波动≤0.5℃)、pH值波动范围(≤0.1)、搅拌速度等参数,规定糖化锅升温前30分钟开始通氮气,过滤槽洗槽水温严格按工艺要求执行,所有操作步骤形成书面记录,避免人为操作失误导致的批次差异。
建立应急处理预案:配备UPS不间断电源,确保糖化锅温度控制系统在断电后持续运行2小时;过滤槽设置手动搅拌装置,防止突发停电时滤层板结,最大限度降低生产故障对糖化流程的影响。
多维度质量验证:通过碘液反应测试确认淀粉完全分解,用高效液相色谱法检测总多酚含量,搭配专业品鉴小组的感官品评,持续验证优化效果,不断迭代工艺参数,最终实现麦汁收得率提升至92%,酒花利用率提高15%,成品啤酒中酯类物质含量增加22%,苦味值稳定性控制在±0.5BU的行业领先水平。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。