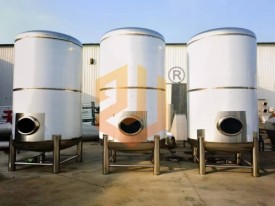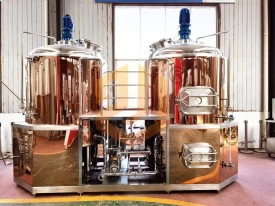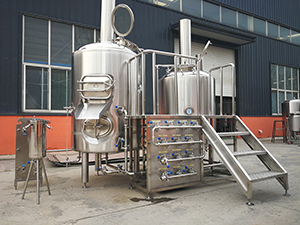
25吨啤酒厂设备糖化系统生产精酿啤酒时如何提高啤酒的口感和风味。对于啤酒生产厂家而言,如何提高啤酒的口感和风味是非常重要的,就此济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产精酿啤酒时,如何提高啤酒的口感和风味。
25吨啤酒厂糖化系统生产精酿啤酒时提升口感与风味,需要依托规模化设备的精准管控能力,从原料选型、糖化工艺、发酵调控、后处理全流程协同优化,实现酒体口感饱满协调、风味层次清晰持久,同时保障25吨大批次产品的风味稳定性。
原料端风味基础搭建
麦芽精准搭配:以皮尔森浅色麦芽占比80%-90%作为清爽基底,避免深色麦芽过度掩盖特色风味,搭配5%-10%的焦香麦芽或水晶麦芽,赋予酒体柔和的蜂蜜、焦糖甜感,与后续果香、酒花香形成层次互补。
酒花定向选型:选用低苦度、高香气的特色酒花如西楚、马赛克,在煮沸阶段和发酵后期分阶段添加,定向贡献柑橘、热带水果类香气,避免高苦度酒花带来的粗糙苦味。
酵母菌株适配:根据啤酒风格匹配专用酵母,英国艾尔酵母可强化苹果、梨类酯香,比利时小麦酵母可生成丁香类酚香,搭配少量乳酸菌共发酵,能赋予酒体轻微柔和的酸味,大幅提升风味清新感。
水质针对性调整:酿造用水按需调整离子组成,淡色清爽型啤酒采用软水降低酒体厚重感,世涛等浓色啤酒适当提升钙离子浓度,强化麦香的厚重感,从基底适配不同风格的风味需求。
糖化与煮沸阶段风味潜力释放
低温蛋白休止优化:在45-50℃区间休止20-30分钟,充分分解大分子蛋白质,同时减少硫类不良风味物质生成,避免生青味、硫化味掩盖主体风味。
糖化温度精准控制:主糖化阶段稳定在62-65℃,生成更多可发酵糖,为酵母发酵产酯提供充足底物,促进苹果酸、乙酸异戊酯等果香类风味物质生成。
麦汁澄清处理:通过过滤或离心完全去除麦芽皮壳和热凝固物,避免浑浊杂质带来的杂味,保证麦汁风味纯净度,为后续发酵提供优质基底。
煮沸阶段风味强化:苦花在煮沸初期添加控制基础苦味,香花在煮沸结束前10-15分钟投放,最大程度保留萜烯类等挥发性香气物质;特色风味辅料如橙皮精油、香辛料萃取液,在煮沸结束前5分钟少量添加,通过高温短暂萃取香气,避免长时间煮沸导致风味流失。
发酵阶段风味深度融合
酵母接种与控温管理:酵母接种量控制在1.5×10⁷ CFU/mL,保证发酵启动迅速,减少杂菌污染风险;艾尔啤酒发酵温度稳定在18-22℃,促进酵母产酯生成丰富果香,拉格啤酒控制在10-12℃,发酵更彻底,酒体清爽干净。
特色风味物质添加时机把控:樱桃、李子等耐发酵水果,在主发酵结束前24小时添加,让部分糖分被酵母消耗,避免酒体过甜;草莓、芒果等易氧化水果,在主发酵结束后转移至清酒罐低温添加,0-2℃静置7-10天,让果香缓慢渗透进酒体,最大程度保留新鲜果香。
干投酒花技术应用:发酵结束后向清酒罐投入酒花颗粒,低温浸泡3-5天,通过物理吸附充分释放酒花中的热带水果、柑橘类香气,大幅提升酒花风味的饱满度。
风味平衡精细调整:通过糖浆调整最终糖度至4-6°P,平衡果香与酒体的酸甜感;若水果酸度不足,可添加≤0.3g/L的柠檬酸或通过乳酸菌发酵产酸,强化风味的清新感;全程严格控制氧气摄入,发酵罐顶空间充入氮气或二氧化碳背压,避免果香氧化变质产生老化味。
澄清与储存阶段风味锁定
冷处理稳定风味:将啤酒降温至-1℃保持48小时,促进蛋白质-多酚复合物沉淀,同时稳定酒体风味,避免后续储存过程中风味出现明显波动。
低损伤过滤:采用错流过滤工艺,使用0.45μm孔径陶瓷膜过滤,高效去除酵母和蛋白质,同时最小化挥发性芳香物质的损失,保留完整的风味层次。
包装与冷链管控:优先选用避光性能优异的棕色玻璃瓶,包装前充入二氧化碳排尽顶空氧气;采用72℃/15秒瞬时杀菌替代传统长时间巴氏杀菌,最大限度减少风味损失;成品酒全程2-8℃冷链储存,减缓果香挥发和氧化反应,长期锁住酒体的新鲜口感与风味。
25吨规模化设备专属风味管控要点
全流程自动化精准控温:依托25吨糖化系统的PLC全自动温控模块,保证每一个工艺阶段的温度偏差控制在±0.5℃以内,避免大容积罐体出现局部温度不均,导致整批次麦汁风味出现分层。
批次风味一致性管控:建立每批次的风味参数台账,完整记录糖化温度、发酵曲线、酒花与辅料添加量等核心数据,保证25吨大批次产品的风味偏差控制在5%以内,不同批次之间口感风味高度统一。
热能回收辅助风味稳定:利用糖化系统自带的余热回收装置,提前将酿造用水预热至目标温度,减少升温过程中的温度波动,避免长时间高温加热破坏麦汁中的风味前体物质。
在线风味监测:配套气相色谱在线检测模块,实时监测麦汁中的酯类、高级醇等风味物质含量,及时调整工艺参数,避免风味物质比例失衡,最终实现酒体口感饱满协调、风味层次丰富持久的精酿品质。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。