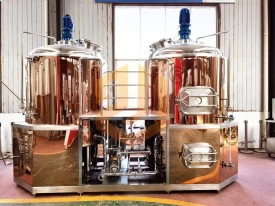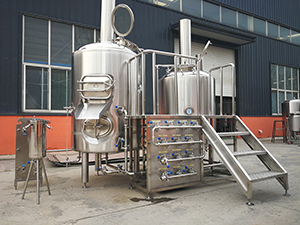
10吨啤酒厂设备糖化系统生产精酿啤酒时如何防止啤酒糖化质量不足。对于啤酒生产厂家而言,如何防止啤酒的糖化质量不足是非常重要的,就此济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产精酿啤酒时,如何防止糖化质量不足。
在10吨啤酒厂糖化系统的精酿啤酒生产中,防止糖化质量不足需要从原料管控、粉碎预处理、多段糖化工艺、过滤洗糟控制、设备运维和全流程质量监测六个核心维度系统性落地,依托10吨规模化设备的精准管控能力,从根源上避免麦汁组成失衡、收得率偏低、风味缺陷等糖化质量问题。
原料端前置防控
麦芽品质核验:选用糖化力≥350WK、酶活性稳定的淡色基础麦芽,蛋白质含量严格控制在10%-12%,提前逐批次检测麦芽的α-淀粉酶、β-淀粉酶活性,杜绝使用发芽过度、霉变或酶活不达标的原料,从源头保证淀粉水解能力。
辅料比例精准管控:大米、玉米等辅料添加比例严格控制在总原料的30%以内,避免过量添加导致麦汁氮源不足,影响后续酵母发酵性能;若使用特种麦芽,焦香、巧克力类麦芽占比不超过总投料量的20%,防止麦汁不可发酵糖占比异常升高。
原料水分控制:麦芽入仓前检测水分含量,将原料水分稳定控制在4%-6%,避免水分过高导致粉碎度不均、糖化过程酶解不充分,或水分过低引发麦皮破碎过度,增加后续过滤难度和多酚物质过量析出风险。
粉碎预处理环节优化
粉碎精度适配10吨产能:选用四辊或六辊对辊式粉碎机,干法粉碎时预磨辊间距调至2.8-3.0mm,细磨辊间距调至1.2-1.5mm,保证麦皮完整度≥85%,胚乳充分破碎,粗粉占比约65%、细粉占比控制在15%以内,避免局部淀粉颗粒未暴露导致酶解不完全。
麦芽与辅料分开粉碎:大米、玉米等辅料单独粉碎至40目细度,再与粉碎后的麦芽按工艺比例均匀混合后投入糖化锅,防止辅料结块糊化不彻底,影响整体糖化效率。
粉碎后即时投料:粉碎完成后的原料需在30分钟内投入糖化锅,避免长时间暴露在空气中吸潮、氧化,减少风味物质损失和杂菌污染概率。
多段糖化工艺精准控温
低温蛋白休止管控:在52-55℃区间保温30-60分钟,充分分解大分子蛋白质为中分子肽和可吸收氨基酸,既为酵母提供充足营养,又避免过度休止导致啤酒泡沫稳定性下降,同时防止蛋白分解不足引发后续非生物浑浊。
核心糖化段精准控温:62-68℃区间保温60-90分钟,利用α-淀粉酶和β-淀粉酶的协同作用,将淀粉彻底水解为可发酵性糖;其中62℃阶段延长至60-90分钟,最大化生成麦芽糖、葡萄糖等可发酵糖,70℃阶段缩短至20-30分钟,减少不可发酵低分子糊精的生成,保证麦汁可发酵糖占比提升至75%以上。
料水比严格匹配:糖化料水比稳定控制在1:3.5-1:4.5,确保酶与底物充分接触,避免料水比过高稀释酶浓度、过低导致醪液粘稠流动性差,影响整体糖化反应效率。
糖化终点碘检确认:糖化保温结束后取样进行碘液检测,当麦汁完全不呈现蓝色、碘检反应完全阴性时,再升温至78℃终止酶活性,避免提前升温导致淀粉水解不彻底,从根源上杜绝糖化不完全的质量缺陷。
过滤与洗糟工艺规范
麦汁澄清度管控:采用板框式或烛式高效过滤设备,麦汁过滤初期先回流10-15分钟,直至回流麦汁完全清亮无细渣后再导入煮沸锅,过滤过程中麦汁流出速度控制为每分钟1-2升,待滤层形成后缓慢开大阀门,防止压差冲破过滤床导致麦汁浑浊。
洗糟工艺标准化:洗糟水温严格控制在76-78℃,采用阶梯式分2-3次洗涤麦糟,总洗糟水量不超过麦糟重量的2.2倍,避免过度洗糟将麦糟中的多酚、苦味物质大量析出,导致麦汁口味粗糙、非生物稳定性下降。
麦汁收得率管控:10吨糖化系统的麦汁收得率稳定控制在85%-88%,每批次过滤结束后核算收得率,若低于82%立即排查粉碎度、过滤压差、洗糟水量等环节的异常点,避免原料利用率不足带来的糖化质量波动。
10吨设备专属运维保障
温控精度校准:定期校准糖化锅的温度传感器,保证全系统温控精度达到±0.5℃,避免局部温度偏差导致酶活性异常,确保整锅醪液的糖化反应均匀同步。
搅拌系统适配:糖化锅搅拌器转速控制在30-40rpm,保证醪液混合均匀无死角,避免局部淀粉沉积、受热不均引发的糖化不完全,同时防止搅拌剪切力过高破坏麦皮结构,影响后续过滤性能。
管路与罐体CIP消杀:每批次生产结束后对糖化锅、过滤槽、管路进行完整的CIP酸碱清洗,定期检测罐体和管路的微生物残留,杜绝杂菌污染导致的麦汁酸败、风味异常等糖化质量问题。
在线监测系统应用:依托10吨糖化系统标配的在线糖度、pH监测模块,实时追踪糖化过程中麦汁的糖度变化和pH值波动,自动调整工艺参数,减少人工操作误差,保证每批次糖化工艺的一致性。
全流程质量闭环监测
关键指标逐批次检测:每批次糖化完成后,检测原麦汁浓度、可发酵糖占比、pH值、苦味值、色度等核心指标,确保各项参数完全匹配对应精酿啤酒的风格要求,不合格麦汁不得进入后续发酵工序。
批次数据追溯管理:通过PLC系统完整记录每批次糖化的温度曲线、保温时长、料水比、洗糟参数等全流程数据,建立糖化质量台账,出现质量波动时可快速定位异常环节,形成持续优化的工艺闭环。
感官品评同步跟进:每日对糖化后的麦汁进行感官品评,排查麦汁是否有老化味、焦糊味、生青味等异常风味,及时调整工艺细节,从理化指标和感官体验两个维度双重保障糖化质量稳定。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。