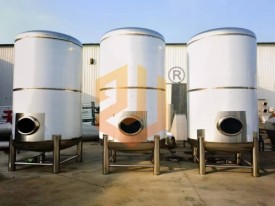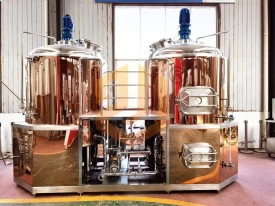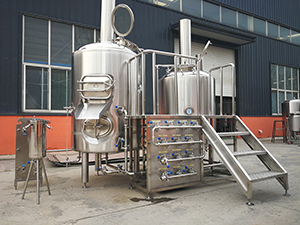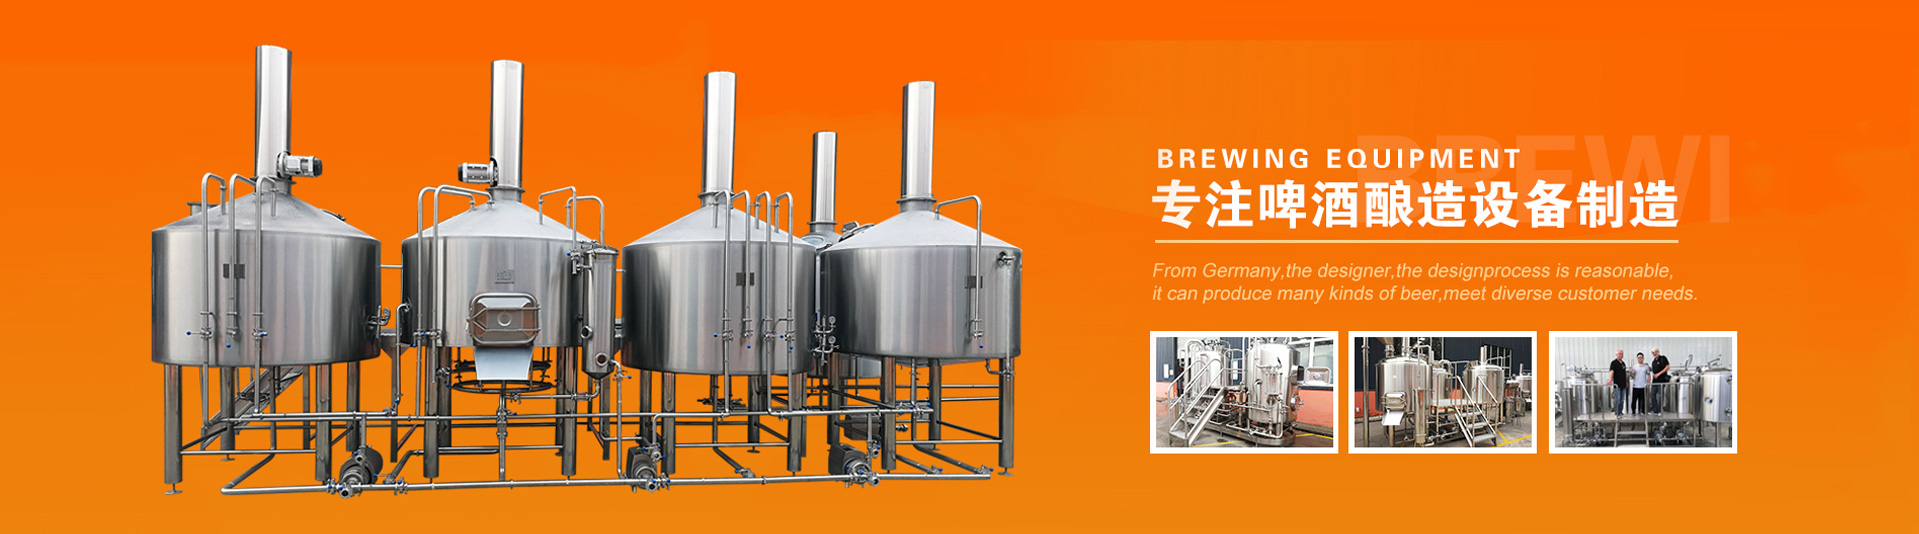
60吨啤酒厂设备糖化系统酿制啤酒如何添加大米作为辅料。大米是一种生产啤酒常用的辅料,可以有效降低啤酒的生产成本,今天济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产精酿啤酒时,如何添加大米作为辅料吧。
60吨啤酒厂糖化系统酿制啤酒添加大米作为辅料,依托大产能设备的规模化、连续化生产优势,通过原料预处理、糊化液化、兑醪糖化的标准化工艺,可实现大米辅料均匀添加、淀粉完全转化,最终产出酒体淡爽、风味纯净、发酵度稳定的高品质啤酒,完整操作方法如下。
一、大米辅料的选型与预处理
大米选型:优先选用精碾新鲜粳米,要求外观洁白无黄变,带有新鲜大米香气,无陈味、霉味及任何异杂味,碎米可正常使用但需提前筛除杂质,避免带入影响风味的杂味物质。
大米配比:60吨糖化系统单批次大米添加量可控制在麦汁总原料的15%-30%,根据目标啤酒风格灵活调整,淡爽型拉格可将添加量提升至30%,大幅提升酒体清爽感。
大米磨制:将选好的大米送入专用大米磨粉机,磨成80目以上的细米粉,保证米粉粒度均匀,无大颗粒硬芯,为后续糊化液化充分创造条件。
大米预浸泡:将磨好的米粉投入糊化锅,加入8%-10%的常温水搅拌均匀,浸泡20-30分钟后滤干多余水分,充分让大米胚芽吸水活化,提前释放内部淀粉。
二、糊化与液化核心操作
料水混合:向糊化锅中加入米粉总重量4倍的生产用水,搅拌均匀形成均匀的米粉浆,同时按每吨大米添加0.3kg耐高温α-淀粉酶,保证后续液化反应充分。
梯度升温糊化:以每分钟1-2℃的速度将米浆升温至60-70℃,保温60分钟,让大米淀粉充分吸水膨胀糊化,淀粉分子彻底从胚乳细胞壁中释放出来。
液化管控:糊化完成后继续升温至90-95℃,保温30分钟,期间持续开启搅拌,保证液化均匀无结块,最终液化液DE值控制在15%-20%,醪液黏度降至5mPa.s以下,碘检呈淡紫色或无色,无老化淀粉生成。
煮沸灭酶:将液化完成的大米醪液升温至90-100℃,保温煮沸60分钟,彻底杀灭醪液中的杂菌,同时破坏残留的淀粉酶活性,避免后续糖化阶段酶活失控影响麦汁组分。
三、兑醪与糖化协同操作
麦芽醪预处理:糖化锅中的麦芽醪提前完成52℃蛋白休止30分钟,保证麦芽中的蛋白质充分分解,为后续酵母繁殖提供充足的可利用氮源。
兑醪控温:将糊化锅中煮沸后的大米醪液,通过密闭管路缓慢泵入糖化锅,与已完成蛋白休止的麦芽醪充分混合,最终混合醪液温度精准控制在63-65℃,这个温度是生成麦芽糖的最佳温度,可最大化提升可发酵糖占比。
协同糖化:混合醪液在63-65℃保温60-90分钟,让麦芽自身的淀粉酶充分作用,将大米淀粉完全转化为可发酵性糖,全程开启糖化锅搅拌,保证60吨大罐内醪液温度完全均匀无局部温差,避免局部淀粉分解不彻底。
灭酶过渡:糖化反应完成后,将醪液升温至78℃,保温10分钟完成灭酶,终止所有酶的活性,准备进入后续麦汁过滤工序。
四、后续工序适配调整
麦汁过滤:采用60吨系统配套的大型密闭过滤槽,过滤过程控制洗糟残糖在1.0-1.5°P,避免过度洗糟带入过多杂质,保证麦汁清亮透明。
煮沸调整:麦汁煮沸总时长控制在70-90分钟,煮沸强度保持8%-10%,充分挥发大米醪液中可能带有的生米味等不良风味,保证麦汁风味纯净。
发酵适配:调整麦汁充氧至6-8mg/L,选用高发酵度啤酒酵母,保证大米生成的大量可发酵糖被酵母充分利用,最终发酵度稳定达标,避免成品啤酒出现甜腻感。
五、60吨大产能系统专属添加注意事项
全程所有物料输送采用密闭管路,避免大米醪液长时间暴露在空气中氧化,防止麦汁风味老化,保证酒体淡爽纯净。
大米辅料添加全程做好计量管控,每批次大米投料量误差控制在1%以内,保证不同批次麦汁组分高度一致,实现大产能下每批次啤酒口感稳定统一。
定期检测液化醪的DE值、黏度和老化淀粉情况,避免大批次生产时出现局部液化不彻底,导致后续糖化阶段淀粉转化不完全,最终成品残糖超标、酒体出现浑浊沉淀。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。