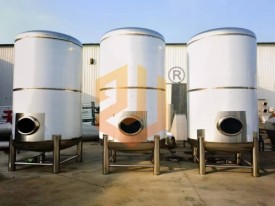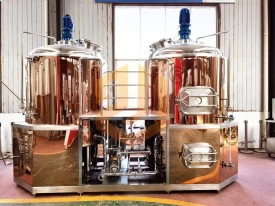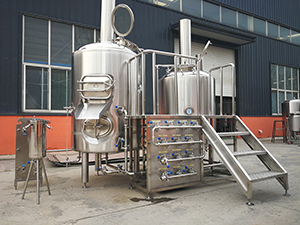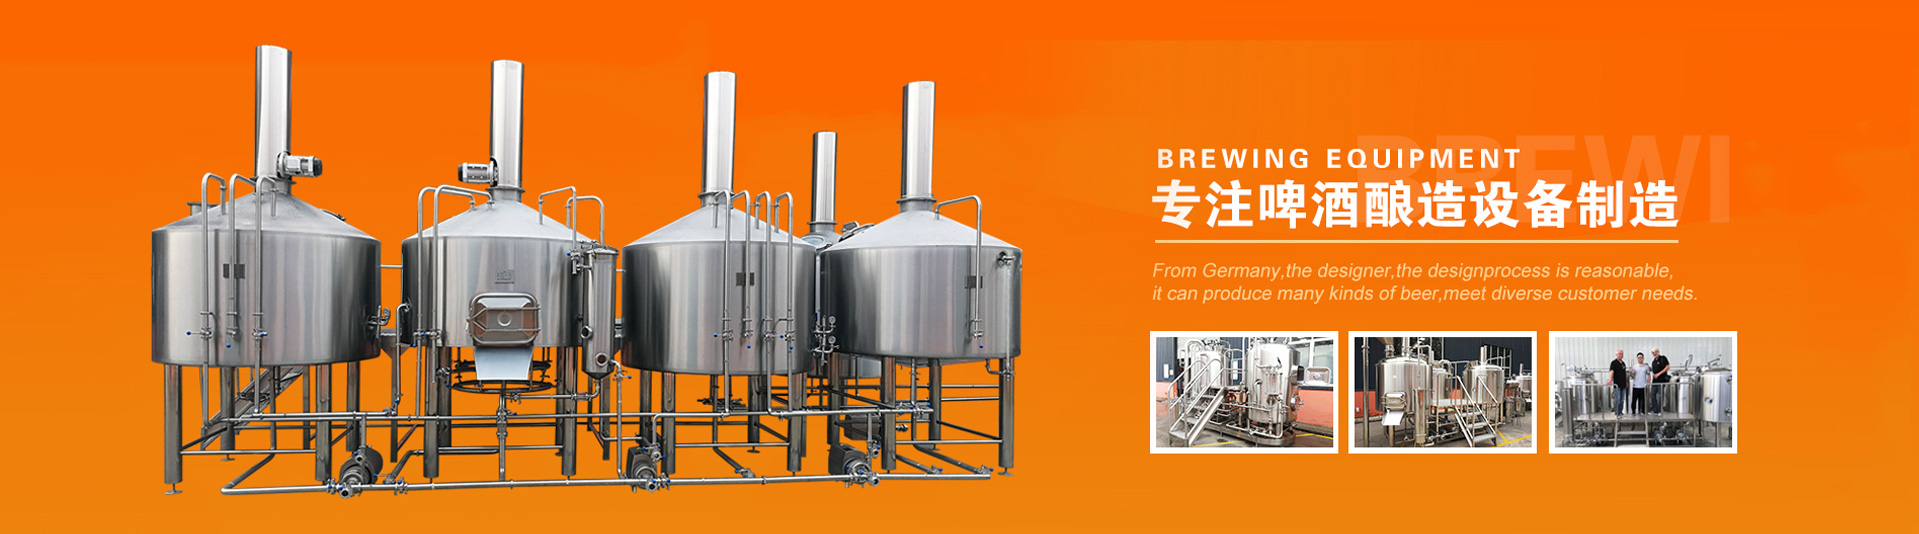
25吨啤酒厂设备糖化系统生产精酿纯麦啤酒的注意事项。纯麦啤酒是一种不使用其他辅料,纯粹使用纯麦芽酿制的啤酒,今天济南中酿机械设备有限公司的小编就为您简单介绍一下啤酒厂设备生产精酿纯麦啤酒的注意事项吧。
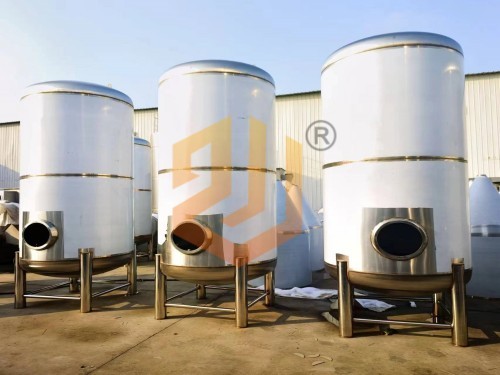
25吨啤酒厂糖化系统生产精酿纯麦啤酒,依托大产能设备的规模化、密闭化管控优势,全程不添加任何辅料,100%使用优质麦芽酿造,核心要围绕原料、糖化、发酵、全流程防氧化四大维度严格管控,才能产出麦香浓郁、风味纯净、批次高度统一的高品质纯麦啤酒。
一、原料端核心注意事项
麦芽100%纯粮管控:全程不添加大米、玉米、糖浆等任何辅料,全部选用新鲜的二棱淡色大麦芽,搭配少量特色风味麦芽,保证纯麦啤酒的浓郁麦芽香气。
麦芽储存管控:麦芽库保持通风干燥,温湿度稳定控制在合理区间,防止麦芽受潮、发霉、生虫,定期对库房做虫害消杀,避免原料被杂菌提前污染。
粉碎后及时投料:麦芽粉碎完成后必须在30分钟内全部投入糖化锅,尤其夏季高温环境下,粉碎后的麦芽长时间暴露在空气中极易受潮酸败,直接影响麦汁新鲜度。
粉碎度精准控制:调整粉碎辊间隙,保证麦皮破而不碎,内部麦芽粉充分细化,既避免后续过滤时麦皮过度破碎导致过滤速度变慢,又能最大化促进麦芽中风味物质浸出。
二、糖化系统生产核心注意事项
严格控制氧摄入:糖化生产全程尽量保持糖化锅、糊化锅密闭,不要随意打开锅体入孔,减少热麦汁与氧气的接触机会,避免麦汁提前氧化导致成品出现老化味、纸板味。
过滤与洗槽管控:过滤阶段形成均匀稳定的滤层,保证滤出的麦汁清亮透明,洗槽时严格控制残糖浓度在1-1.5°P,洗槽不能过度,避免把麦芽皮壳中的多酚、涩味物质大量溶出,破坏纯麦啤酒的纯净口感。
煮沸环节管控:保证足够的煮沸强度,煮沸强度大于8%,总煮沸时长控制在70-90分钟,让麦汁中的可凝固性蛋白质充分凝聚析出,避免成品啤酒后期出现蛋白质浑浊,大幅延长纯麦啤酒的保质期。
旋沉与冷却管控:麦汁进入回旋沉淀槽后,从进麦汁到冷却结束的总时长不能超过25分钟,避免麦汁长时间在高温环境下滞留,导致麦汁色度上升、风味老化,同时增加微生物污染风险。
进罐前无菌核查:麦汁进发酵罐前,必须确认麦汁管道、压缩空气、酵母全部处于无菌状态,杜绝外源杂菌侵入,保证纯麦啤酒的发酵环境纯净。
三、25吨大产能系统专属管控要点
全罐温度均匀性管控:25吨糖化系统容积大,必须开启全程搅拌,保证罐内醪液无局部温差,避免局部温度过高导致美拉德反应过度,麦汁颜色变深、风味出现焦苦感。
批次一致性管控:采用流量计精准控制料水比、洗糟水量,每批次麦芽投料量、工艺升温曲线完全统一,保证不同批次麦汁的浓度、组分偏差控制在1%以内,实现大产能下每批次纯麦啤酒口感高度统一。
管路死角排查:提前对25吨系统的所有糖化管路、阀门做全面排查,清理所有卫生死角,避免残留的麦糟、旧麦汁滋生杂菌,造成交叉污染。
麦汁充氧精准控制:冷却后的麦汁溶氧控制在5-8mg/L,充氧不能过高也不能过低,充氧过高会导致酵母繁殖过度,啤酒风味寡淡、副产物过多,充氧过低则酵母繁殖不足,发酵进度缓慢。
四、后续发酵与成品管控注意事项
发酵温度精准管控:根据选用的酵母类型,严格执行对应发酵温控曲线,避免温度大幅波动,保证纯麦啤酒的麦香风味完整释放,不产生过多高级醇等不良副产物。
微生物全流程管控:所有生产环节的设备、管路定期执行CIP清洗消杀,避免杂菌污染导致纯麦啤酒出现酸味、杂味,破坏纯麦啤酒的纯净风味。
成品风味稳定管控:冷贮阶段控制温度在0-2℃,让酒体自然澄清,风味进一步圆润协调,最终成品麦香浓郁、口感醇厚,完全保留纯麦啤酒的原始酿造风味,无任何外来杂味和老化味。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。