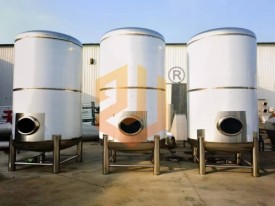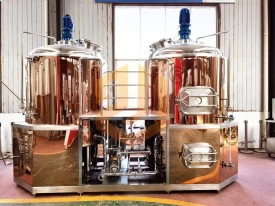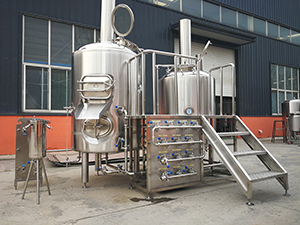
15吨啤酒厂设备糖化系统生产西打啤酒的发酵方法。西打啤酒是一种果味浓郁的精酿啤酒,就此济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产西打啤酒的发酵方法,让您更加了解如何生产高品质的西打啤酒。
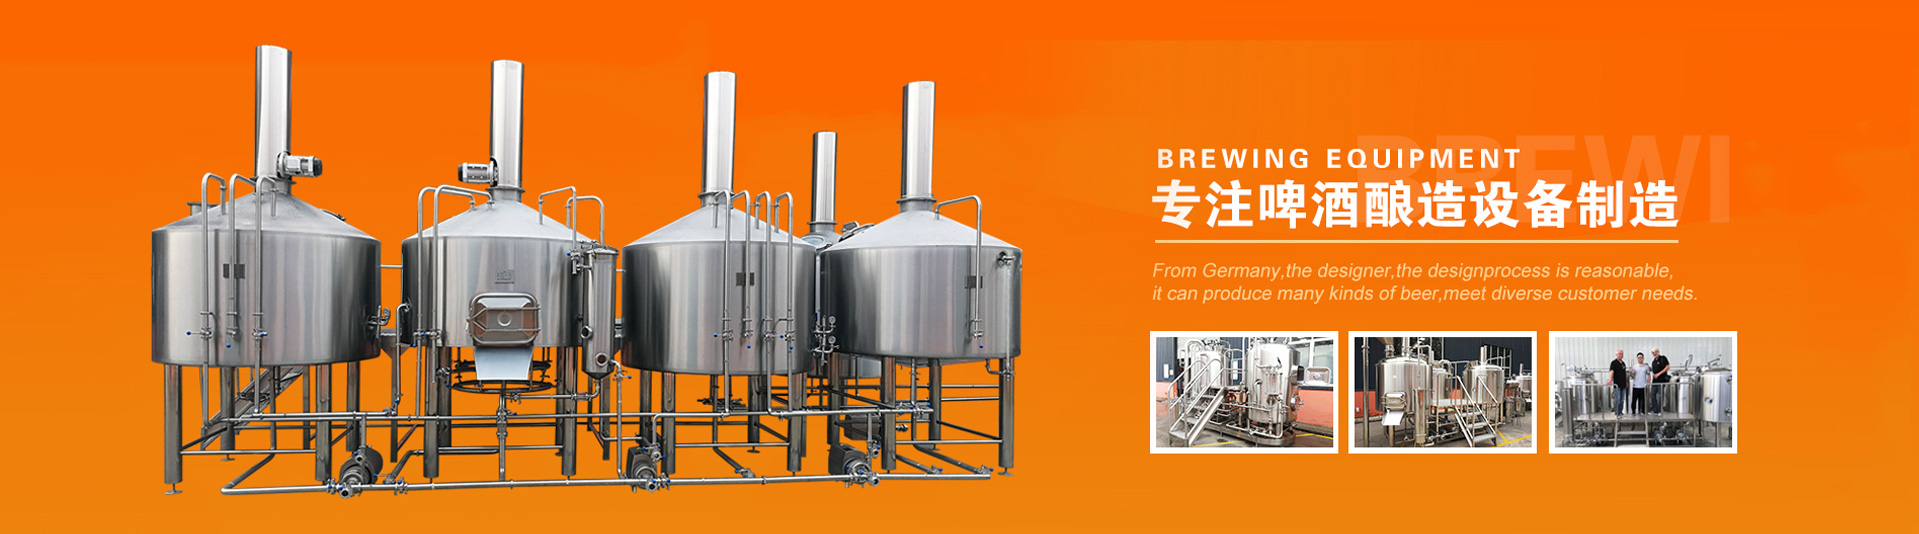
15吨啤酒厂糖化系统适配西打啤酒生产,可依托现有大型糖化设备的精密温控、密闭管控、CIP清洗等硬件优势,结合西打酒的原料特性与发酵需求,形成一套适配大产能的标准化发酵工艺,兼顾风味稳定性与生产效率。
一、15吨糖化系统前置适配准备
设备专项改造:利用15吨糖化系统的耐压玻璃人孔、密闭管路设计,全程隔绝氧气,避免西打果汁氧化变色;提前对糖化锅、管路、换热系统执行完整CIP清洗,彻底清除残留啤酒麦汁,防止杂菌交叉污染。
原料预处理适配:将苹果/梨等西打原料果汁通过糖化系统的过滤槽进行澄清过滤,去除果渣、果肉纤维,获得澄清透明的西打原汁,避免后续发酵出现浑浊沉淀。
麦汁参数调整:通过糖化系统的温控模块,将西打原汁温度调整至20-25℃的适宜接种区间,同时检测并调整原汁pH值至3.3-3.8,既适配西打酵母活性需求,又能抑制杂菌繁殖。
溶氧精准控制:利用糖化系统的充氧装置,将西打原汁溶氧控制在6-8mg/L,为酵母增殖提供充足氧气,避免因溶氧不足导致发酵停滞。
二、主发酵核心工艺管控
酵母选型与接种:优先选用西打专用酵母或酿酒酵母EC1118,酵母接种量控制在1.4×10^7cfu/mL,适配15吨大容积发酵罐的酵母增殖需求,保证发酵启动速度一致。
温控精准执行:依托15吨糖化配套的制冷与自动化温控系统,将主发酵温度稳定控制在22-25℃,避免温度波动超过±1℃,防止酵母代谢异常产生杂味。
发酵压力管控:主发酵阶段维持罐内压力0.15-0.2MPa,既可以保留部分天然二氧化碳,又能抑制杂菌侵入,提升西打酒的气泡细腻度。
发酵周期管控:主发酵持续10-15天,每日检测糖度变化,当糖度降至4-6°P时,可根据产品风格选择停止发酵,生产低酒精度甜型西打;或继续发酵至糖度耗尽,生产干型西打。
三、后发酵与风味优化
低温后熟阶段:主发酵结束后,将温度降至0-5℃,低温静置7-15天,促进酵母与杂质自然沉降,提升酒体澄清度,同时让风味进一步协调。
二次发酵增泡:若生产带气西打,可在低温后熟前补加少量白砂糖,在罐内进行密闭二次发酵10-15天,产生的天然二氧化碳气泡持久性远优于人工充气。
特色工艺适配:可引入法国诺曼底“keeving”技术,在酵母将所有天然糖分转化为酒精前,通过快速降温、分离酒泥的方式提前终止发酵,生产低酒精度、高甜度的传统诺曼底风格西打酒。
风味微调优化:可根据产品需求,在发酵后期少量添加天然果汁、蜂蜜等辅料,依托15吨系统的搅拌模块实现均匀混合,保证每批次风味完全一致。
四、全流程杂菌防控要点
全程密闭操作:利用15吨糖化系统的密闭输送管路,西打原汁从糖化系统输送至发酵罐全程采用CO2正压保护,避免外界空气与杂菌侵入。
定期微生物检测:每日对发酵液取样检测乳酸菌、醋酸菌等杂菌指标,一旦发现异常立即终止发酵,避免整批次污染报废。
CIP定期复消:每完成2批次西打发酵,对糖化系统、发酵罐执行一次完整的热碱循环清洗,彻底清除残留果胶质、酵母泥,防止形成生物膜引发持续污染。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。