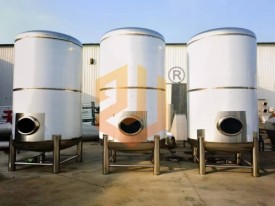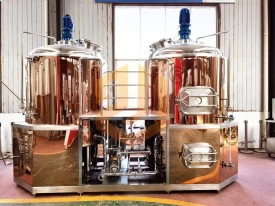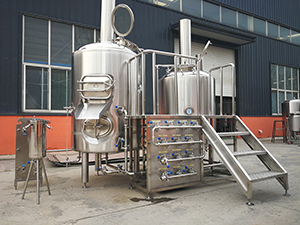
10吨啤酒厂设备糖化系统生产精酿啤酒时如何杜绝杂菌。对于啤酒生产厂家而言,杜绝杂菌污染啤酒是非常重要的,就此济南中酿机械设备有限公司的小编就为您具体介绍一下精酿啤酒酿制过程中如何杜绝杂菌。
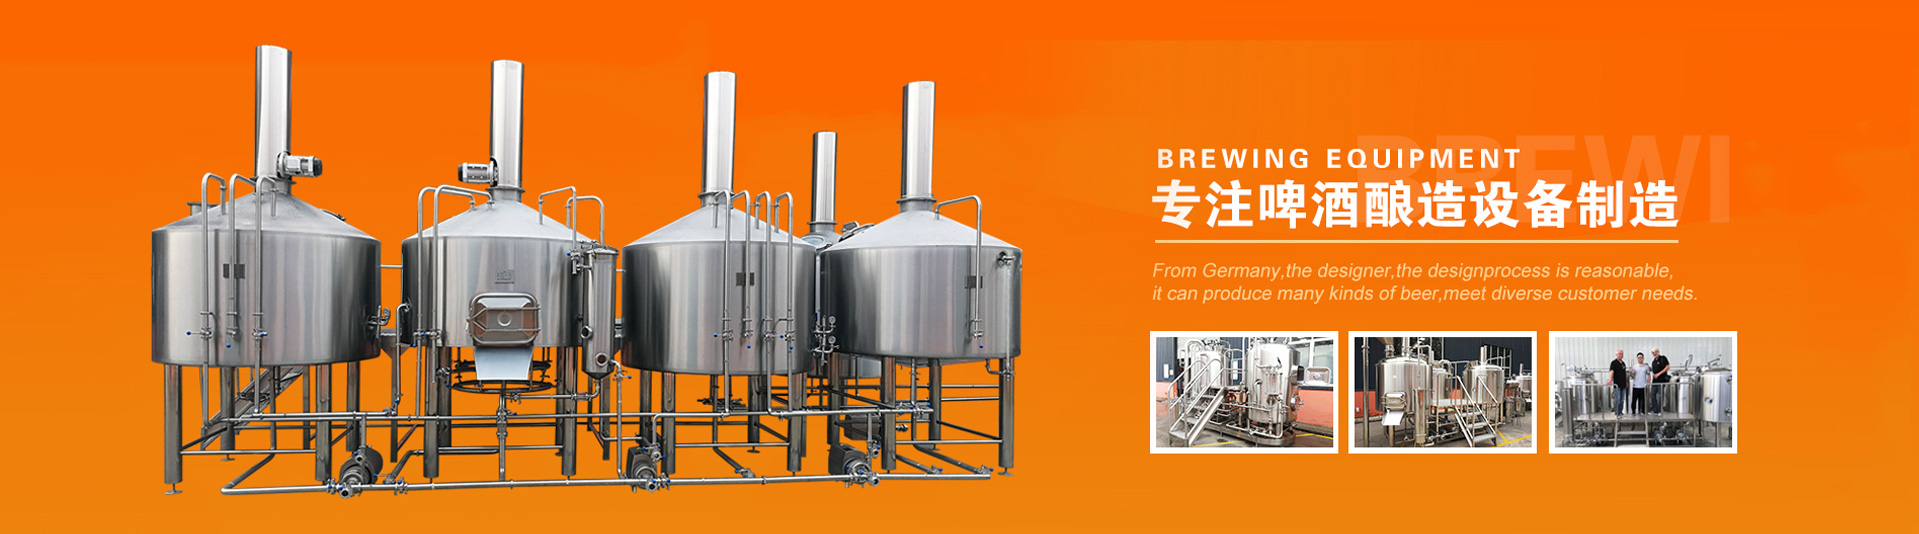
10吨啤酒厂糖化系统生产精酿啤酒的场景,可通过硬件升级、标准化CIP清洗、全流程卫生管控、工艺参数优化四大维度,系统性实现糖化环节杂菌彻底杜绝,保障麦汁纯净度与最终啤酒风味稳定性。
一、10吨糖化系统硬件无菌升级
全卫生级管路改造:所有与麦汁、醪液接触的管路全部采用304/316食品级不锈钢硬连接,取消螺纹接口,替换为快装式无菌阀+硅胶卡箍密封结构,避免缝隙藏污纳垢,支持高温蒸汽在线灭菌。
专用CIP清洗站配置:适配10吨产能配置完整CIP站,包含回收水罐、碱罐、酸罐3个核心罐体,配套换热器、高精度过滤器、分配器及自动控制阀门,实现全系统酸碱循环清洗无死角。
过滤槽死角专项改造:在过滤槽筛板下方加装与麦汁收集口数量一一对应的特制150-180°旋流清洗喷嘴,喷嘴自带单向阀,清洗时形成定向旋流,彻底冲刷筛板与底板之间20-30mm的狭小空间,消除常规洗涤器无法覆盖的卫生盲区。
环境无菌配套升级:糖化间安装空气过滤系统,每月检查更换滤网,生产区域保持正压通风,避免外界含菌空气侵入;所有罐体焊缝做镜面抛光处理,表面粗糙度≤0.4μm,杜绝微生物附着形成生物膜。
二、标准化CIP清洗消毒流程
预冲洗阶段:使用回收水间歇冲洗10-20分钟,彻底排空系统内残留的麦汁、醪液等有机残渣,避免后续清洗时污染物固化附着。
热碱循环清洗:配置2-3%浓度的NaOH碱液,加热至82℃进行长循环40-60分钟、短循环20-30分钟,确保循环回水温度稳定达到82℃,充分溶解去除油脂、蛋白质类有机污垢。
常温酸洗阶段:使用2.5%浓度的磷酸清洗液常温循环20-30分钟,中和残留碱液,同时清除管路内壁的无机盐垢层,破坏生物膜附着的载体环境。
最终冲洗与检测:先用80℃以上热水冲洗10分钟,再用常温水冲洗10-20分钟,后期冲洗水回收作为下一次清洗的预冲洗水;最终检测确认系统内无酸碱残留,pH值回归中性后才可投料生产。
特殊场景补充消毒:停产超过72小时后复产,先执行完整热碱清洗流程,投料前再用85℃以上热水循环冲洗30分钟;可搭配食品级过氧化氢类消毒剂做空间熏蒸,同步制备0.5-1ppm浓度的无菌水用于系统最终润洗,进一步强化杀菌效果。
三、全流程卫生管控体系
设备定期深度维护:糖化锅、过滤槽等核心设备每批次生产后做内壁清洗,每月执行一次专业全面消毒;管道、泵体等隐蔽部位每半年做一次微生物检测,彻底清除潜在生物膜。
生产环境规范管理:糖化间地面、设备表面保持无油污、无积水,每日生产结束后用含氯消毒剂擦拭消毒;废弃物当日清运,做好病媒生物防治,避免蚊虫、鼠类携带杂菌进入生产区域。
人员操作卫生规范:所有进入糖化间的员工必须持有效健康证明上岗,上岗前严格洗手消毒,禁止佩戴首饰、涂指甲油;外来参观、维修人员进入生产区域前需穿戴全套无菌工作服,做好手部消毒。
原辅料存储管控:麦芽、酒花等原辅料存放在密闭、干燥、阴凉的专用仓库,离地10cm以上存放,定期检查防潮防虫措施,严格执行“先进先出”领用原则,避免原辅料受潮霉变引入杂菌。
四、工艺参数辅助抑菌
麦汁煮沸彻底灭菌:麦汁煮沸强度控制在8%-10%,煮沸时间60-90分钟,通过高温彻底杀灭麦汁中混入的所有杂菌,同时充分析出酒花中的α-酸,对革兰氏阳性菌形成天然抑制作用。
麦汁快速降温:煮沸结束后通过板式换热器1小时内将热麦汁降温至接种温度,避免高温环境下杂菌大量繁殖;冷却后的麦汁在密闭状态下快速送入发酵罐,全程隔绝外界污染。
醪液pH精准调控:将糖化醪液pH稳定控制在5.2-5.5区间,利用弱酸性环境抑制大部分产酸杂菌的活性,同时不影响糖化酶的正常催化效率。
全流程密闭正压保护:糖化、麦汁输送全程采用CO2或洁净压缩空气维持系统微正压,避免外界带菌空气倒灌进入管路,从源头上阻断杂菌侵入路径。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。