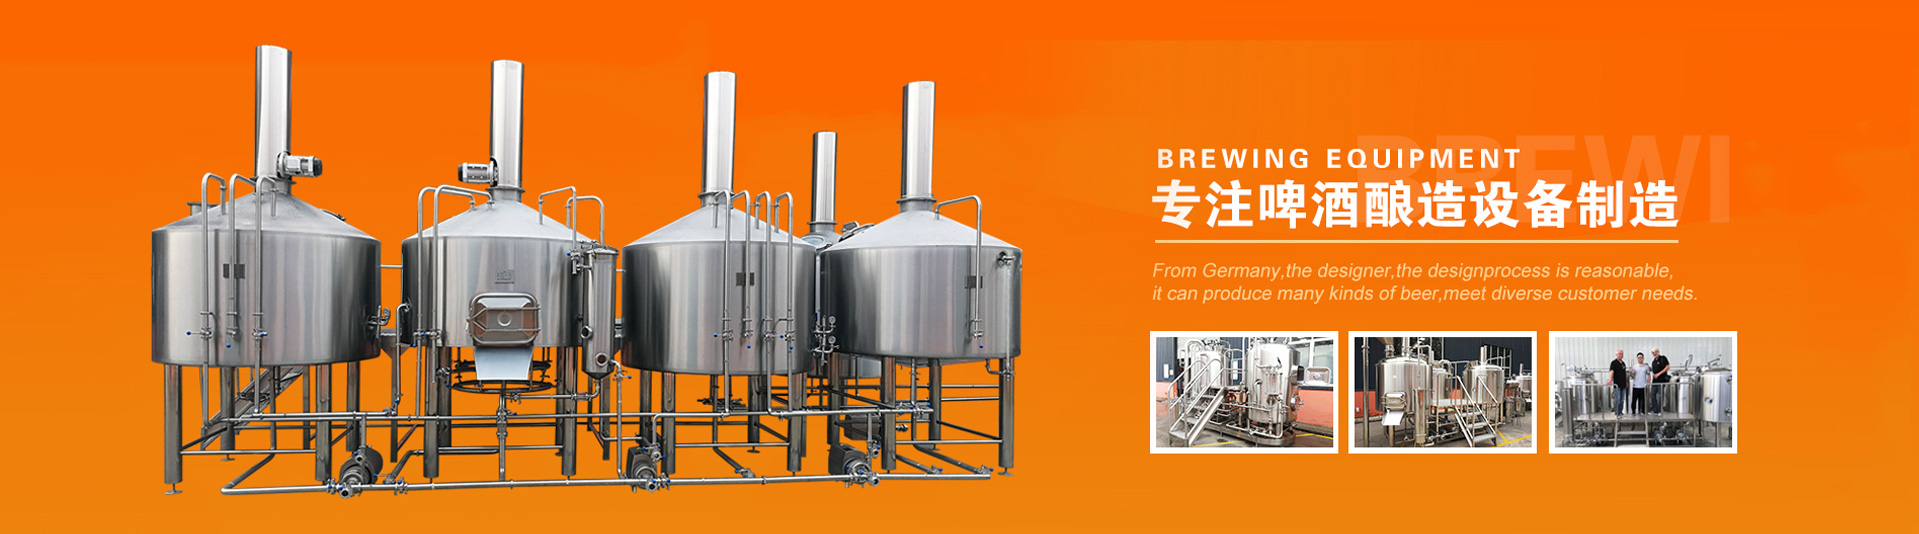
15吨啤酒厂设备糖化系统生产精酿啤酒时如何降低啤酒之中的溶解氧。对于啤酒生产厂家而言,降低啤酒之中的溶解氧是非常重要的,就此济南中酿机械设备有限公司的小编就为您具体介绍一下啤酒厂设备生产精酿啤酒时如何降低啤酒之中的溶解氧含量。
15吨啤酒厂糖化系统生产精酿啤酒的场景下,可通过全流程密闭控氧、惰性气体置换、工艺参数优化等多维度操作,将糖化环节麦汁溶解氧严格控制在0.10ppm以下,从源头避免氧引发的啤酒风味老化、色泽加深、泡沫稳定性下降等问题,保障精酿啤酒的新鲜度与风味一致性。
一、糖化设备密闭化改造与基础控氧
全密闭设备配置:糊化锅、糖化锅、过滤槽、煮沸锅全部采用密闭式圆形入孔,生产全程关闭入孔门,彻底减少醪液、麦汁与外界空气的直接接触机会,避免氧气自然溶入。
容器底部进料设计:所有醪液和麦汁的进口管统一设置在对应容器底部,避免液流从高处跌落形成液面飞溅,大幅减少输送过程中空气被卷入醪液的风险。
阀阵自动化升级:储水系统采用自带阀芯清洗功能的双座阀阵,通过酿造操作系统自动控制阀门开关,替代传统人工转接管操作,既避免交叉污染,也彻底消除人工操作带来的管路进氧风险。
二、惰性气体置换隔氧操作
CO₂/氮气预置换:糖化投料前,提前向所有空的糖化锅、醪液输送管路、暂存罐内通入食品级CO₂或氮气,完全置换出设备内部残留的空气,形成惰性气体正压保护环境。
硅藻土混合罐隔氧:在预涂和补土操作时,提前向硅藻土混合罐内充入CO₂形成正压,使用脱氧水或脱氧清酒与硅藻土混合,避免该环节空气混入物料中。
全流程惰性气体备压:过滤槽、煮沸后澄清槽等设备在进液前,提前用CO₂建立0.01-0.03MPa的微正压,全程维持稳定压力,防止外界空气通过设备缝隙反渗入系统。
三、糖化工艺操作细节降氧
减少醪液扰动:严格控制糖化过程中醪液的搅拌次数和搅拌时长,避免搅拌速度过快形成液面旋涡,大量吸入外界空气。
优化物料输送流程:减少倒醪操作次数,选用流量匹配的大能力输送泵,大幅缩短倒醪时间,同时在泵送操作临近结束时提前关停泵体,避免泵送完毕后泵腔吸入大量空气。
规范煮沸与沉淀参数:麦汁煮沸时间控制在80-90分钟,热麦汁含氧量严格控制在0.10ppm以下;后续麦汁沉淀时间控制在40-50分钟,全程密闭静置,避免沉淀过程麦汁接触空气。
缩短冷却进罐时长:麦汁冷却工序采用大换热面积的密闭薄板换热器,尽可能缩短麦汁从澄清槽输送到发酵罐的时间,减少高温麦汁与空气的接触窗口。
四、配套脱氧水系统协同控氧
优化脱氧水制备工艺:酿造水经过脱氧、冷却和碳酸化处理,制备出溶解氧含量极低的专用脱氧水,用于糖化阶段的设备清洗、顶水、预涂等所有接触麦汁的工序,避免普通自来水中的溶解氧污染物料。
管路预排氧操作:过滤开始前,先用制备好的脱氧水完全排净输酒管路、过滤机内部残留的空气,从源头避免初始空气进入麦汁体系。
稳压溶氧保障:在脱氧水出口管路配置背压阀和压力变送器维持稳压,搭配卫生型静态混合器,让CO₂在脱氧水中充分溶解,进一步降低水中的残留溶解氧含量。
五、全流程智能监测辅助控氧
依托15吨糖化系统配置的智能传感系统,实时监测糖化、麦汁冷却等关键环节的百余项参数,麦汁冷却工序温度误差严格控制在±0.5℃以内,同时在线监测各节点的溶解氧数值,一旦溶氧超标立即触发预警,实现全流程精准控氧,保障每批次精酿啤酒的溶氧指标稳定一致。
重大机遇:预计今年内出台精酿啤酒标准和相关法规,新政策将接轨欧美现行政策,今后小型精酿啤酒厂灌装啤酒可正式走向市场,精酿啤酒行业将会迎来健康发展的机遇!
济南中酿机械设备有限公司是一家集研发、生产、销售于一体的发酵装备制造企业。公司总部位于美丽的泉城济南,生产园区位于山东省德州市三唐工业园,公司始终致力于专业为客户提供包括啤酒、果酒、葡萄酒、白酒、蒸馏酒等领域内的项目咨询、工艺研发、应用化设计、装备制造、工程服务、售后维护等一站式服务,您的满意就是我们的追求。中酿设备出口美国、加拿大、德国、巴西、澳大利亚、北欧、非洲、南美等多个和地区。